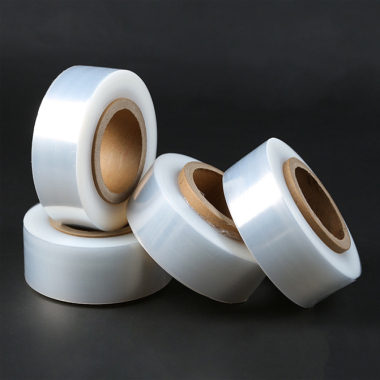
一、 拉伸膜的核心材质与制造工艺
拉伸膜的主要原料为线性低密度聚乙烯(LLDPE),根据需要可加入粘性助剂(如PIB或VLDPE)以获得单面或双面自粘性。在生产工艺上,目前市场主要分为流延法和吹塑法两种。
1. 流延拉伸膜(Cast Stretch Film)
工艺特点:通过平模头挤出熔融树脂并在冷却辊上快速冷却成膜。
主要优势:厚薄均匀度高、透明度极佳、运行噪音低,且具有良好的预拉伸性能。
适用场景:广泛应用于标准化自动化打包流水线、电子产品、食品饮料等对外观透明度和扫码识别率有要求的托盘包装。
2. 吹塑拉伸膜(Blown Stretch Film)
二、 企业选型需关注的 4 个核心技术指标
挑选拉伸膜时,仅看单卷价格或单位厚度往往容易忽略综合打包成本,需综合考量以下关键物理指标:
预拉伸倍率(Pre-stretch Rate)
机用高强度拉伸膜的预拉伸倍率通常可达到 200% - 300% 以上。极高的拉伸延伸率意味着使用更少重量的薄膜即可紧固相同体积的托盘,显著降低单位打包成本。
束紧力与保持力(Holding Force)
拉伸膜在包裹货物后产生的持续收缩应力决定了货物在长途运输中的稳定性,避免出现运输途中散包或松动。
抗穿刺性(Puncture Resistance)
指薄膜抵御托盘角或货物突出边缘刺破的能力。抗穿刺性能差的薄膜在打包过程中极易发生撕断,造成工时浪费。
自粘性(Cling)
薄膜层与层之间的附着力保证了尾端不会脱落,同时外层光滑不粘邻近托盘是保证码垛摩擦不粘连的关键。
三、 手用膜与机用膜的科学配置建议
| 比较维度 | 手用拉伸膜 | 机用拉伸膜 |
| 单卷重量 | 通常 3-5 kg(便于人工持握操作) | 通常 10-15 kg(适应设备连续作业) |
| 常见厚度 | 15μm - 20μm | 20μm - 35μm(也有纳米超薄机用膜) |
| 拉伸方式 | 主要是手施张力,拉伸倍率较低 | 设备预拉伸机构施力,倍率高且稳定 |
| 适用规模 | 适用于日打包量较低或零散打包场景 | 适用于中大型工厂、仓储中心自动化装配线 |
四、 行业演变趋势:减量化与纳米多层挤出
受可持续发展与成本精细化管理驱动,拉伸膜行业正呈现以下升级路径: